 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Estrusione di tubi in PVC: perché una coppia bassa non significa alta qualità?
Ningbo Fangli Technology Co., Ltd.è unproduttore di attrezzature meccanichecon oltre 30 anni di esperienzaattrezzature per l'estrusione di tubi in plastica, nuova protezione ambientale e nuove attrezzature per i materiali. Fin dalla sua fondazione, Fangli è stato sviluppato in base alle richieste degli utenti. Attraverso il miglioramento continuo, la ricerca e sviluppo indipendente sulla tecnologia di base, la digestione e l'assorbimento di tecnologie avanzate e altri mezzi, ci siamo sviluppatiLinea di estrusione tubi in PVC, Linea di estrusione tubi in PP-R, Linea di estrusione di tubi di alimentazione idrica/gas in PE, raccomandato dal Ministero cinese delle Costruzioni per sostituire i prodotti importati. Abbiamo guadagnato il titolo di “Marchio di prima classe nella provincia di Zhejiang”.
Nel processo di estrusione dei tubi in PVC, spesso vengono erroneamente attribuite molte anomalie di lavorazionelubrificazione insufficiente. Quando la coppia aumenta, il flusso del materiale fuso diventa instabile o la superficie del tubo diventa ruvida, la reazione immediata in molte fabbriche è quella di aggiungere altro lubrificante. A breve termine, la coppia diminuisce, il flusso di materiale migliora e la linea di produzione funziona in modo più fluido, portando alla facile conclusione che il problema è stato risolto.
Una lubrificazione eccessiva solitamente non è intenzionale ma si sviluppa gradualmente attraverso ripetuti aggiustamenti del processo. Quando la linea di produzione incontra fluttuazioni di pressione, superfici ruvide, occasionali inceppamenti di materiale, scarsa fusione o aumento del carico di estrusione, gli operatori tendono ad aggiungere in modo incrementale il lubrificante. La produzione iniziale diventa infatti più fluida. Tuttavia, quando l’effetto lubrificante diventa troppo forte, le particelle di resina tendono a scivolare eccessivamente all’interno della canna prima di sciogliersi completamente. Ciò porta a una velocità di fusione ridotta, a una ridotta coesione del fuso, a una plastificazione instabile e di conseguenza a una finestra di lavorazione più ristretta. Poiché l'apparecchiatura sembra ancora funzionare senza intoppi, tali problemi sono spesso difficili da rilevare tempestivamente in officina.
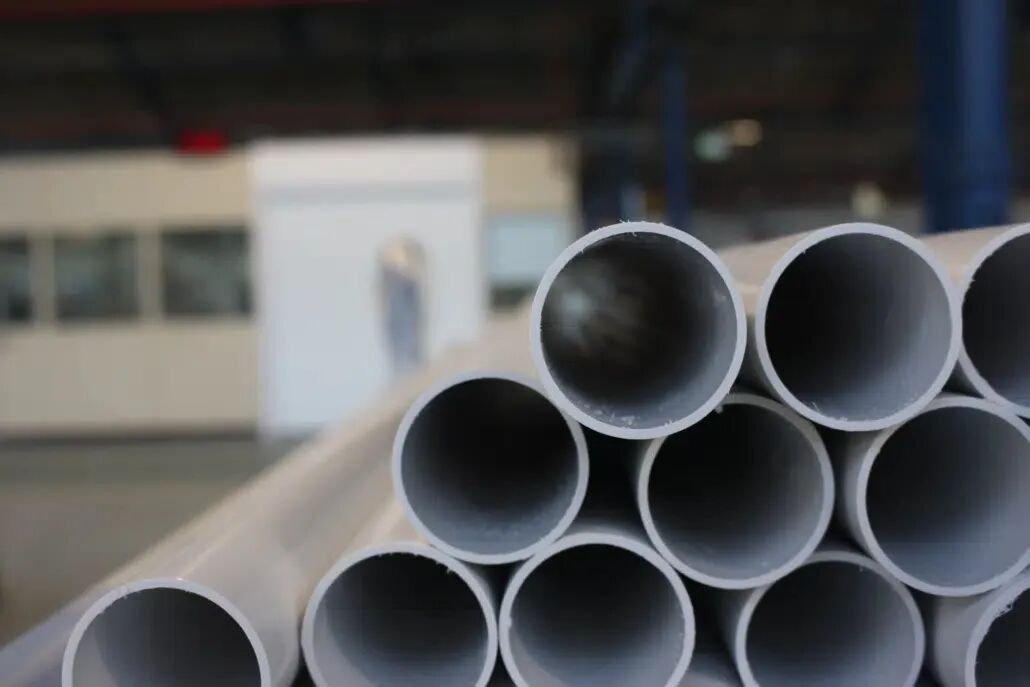
Un altro malinteso comune è che "una coppia inferiore significa una migliore lubrificazione". In realtà, l’estrusione del PVC si basa su processi di fusione e taglio controllati. Una lubrificazione eccessiva indebolisce l'efficace azione di taglio della vite, determinando un trasferimento di energia insufficiente per la fusione. Sebbene il materiale scorra più facilmente, ciò può facilmente causare fusione incompleta, superfici opache o biancastre, dimensionamento del vuoto instabile, resistenza agli urti ridotta, fluttuazioni dello spessore delle pareti, resistenza insufficiente della linea di saldatura, instabilità dimensionale e accumulo di stampi, particolarmente pronunciati durante l'estrusione ad alta velocità.
Per le formulazioni altamente riempite di CaCO₃, questo problema diventa ancora più importante. La grande quantità di riempitivo indebolisce l’efficace legame tra le particelle di resina, mentre un eccesso di lubrificante riduce ulteriormente l’efficienza di fusione. Ciò si traduce in una plastificazione più lenta, fluttuazioni della pressione di fusione, diminuzione della resistenza del fuso, proprietà meccaniche fragili e riduzione della consistenza della lavorazione nei diversi turni. Alcune fabbriche, nel tentativo di migliorare la scorrevolezza, continuano ad aggiungere più lubrificante, allontanando inavvertitamente la formulazione dall'equilibrio di lavorazione ottimale. Questo è un motivo significativo per cui molte formulazioni di tubi in PVC altamente riempiti, sebbene facili da avviare, faticano a mantenere una produzione stabile a lungo termine.
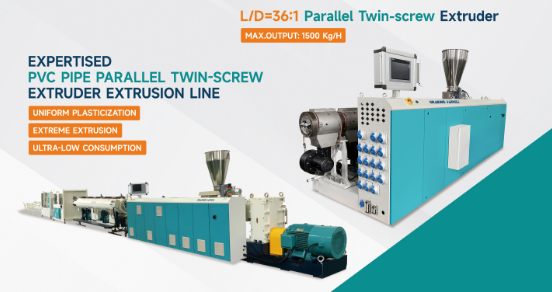
Pertanto, la lubrificazione non può essere valutata separatamente dall'intero sistema di lavorazione. La sua efficacia è influenzata congiuntamente da molteplici fattori, tra cui contenuto di riempitivo, ACR, CPE, sistema stabilizzatore, geometria della vite, velocità di estrusione, profilo di temperatura e design della matrice. Lo stesso schema di lubrificazione che funziona bene in un sistema a basso riempimento può innescare una fusione inadeguata in un sistema ad alto riempimento.
I trasformatori esperti non si preoccupano di "quale lubrificante sia il più forte", ma piuttosto se "il sistema di lubrificazione mantiene l'equilibrio di fusione ottimale". Un'eccellente formulazione in PVC non persegue la coppia più bassa possibile; mira invece al miglior equilibrio tra qualità della fusione, flusso di fusione, stabilità di lavorazione e proprietà meccaniche. Nella produzione reale, una coppia bassa è semplicemente un indicatore di processo, non un indicatore di qualità. Il vero obiettivo è sempre la fusione stabile, le dimensioni stabili, la qualità superficiale stabile e la produzione costante a lungo termine. Dopotutto, una formulazione che sembra offrire una migliore fluidità oggi potrebbe benissimo diventare fonte di reclami sulla qualità domani.
Se hai bisogno di maggiori informazioni,Ningbo Fangli Technology Co., Ltd.vi invita a contattarci per una richiesta dettagliata, vi forniremo una guida tecnica professionale o suggerimenti per l'acquisto di attrezzature.
Invia richiesta
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza